
Sprache
- English
- Español
- Português
- русский
- Français
- 日本語
- Deutsch
- tiếng Việt
- Italiano
- Nederlands
- ภาษาไทย
- Polski
- 한국어
- Svenska
- magyar
- Malay
- বাংলা ভাষার
- Dansk
- Suomi
- हिन्दी
- Pilipino
- Türkçe
- Gaeilge
- العربية
- Indonesia
- Norsk
- تمل
- český
- ελληνικά
- український
- Javanese
- فارسی
- தமிழ்
- తెలుగు
- नेपाली
- Burmese
- български
- ລາວ
- Latine
- Қазақша
- Euskal
- Azərbaycan
- Slovenský jazyk
- Македонски
- Lietuvos
- Eesti Keel
- Română
- Slovenski
- मराठी
- Srpski језик
Können Störungen bei der automatisierten Montage auf Chargenvariationen der GB818-Flachkopf-Kreuzschlitz-Maschinenschrauben zurückzuführen sein?
2026-09-11
Einkäufer von Elektronik-OEMs und Händler von industriellen Verbindungselementen validieren die Qualität von Maschinenschrauben häufig durch manuelle Stichprobenprüfung. Handverlesene Prototypenmuster bestehen Maßprüfungen und manuelle Schraubendrehertests. Mehrere subtile Abweichungen auf Chargenebene bleiben bei der manuellen Probenahme unsichtbar und treten erst zutage, wenn die Teile in automatisierte Hochgeschwindigkeitsmontagelinien eingezogen werden, was zu ungeplanten Linienstillständen und zusätzlichen Nacharbeitskosten führt.
Vier fertigungsbandrelevante Abweichungen, die in Standarddatenblättern selten hervorgehoben werden:
- Quervertiefungsprofildrift führt zu zeitweiligem Herausfallen des Mitnehmerbits unter Produktionsdrehmoment
- Der Verschleiß des Gewinderollwerkzeugs führt bei großen Produktionschargen zu einer inkonsistenten Gewindepassung
- Streuungsverschiebungsreibungswerte der Oberflächenbeschichtungsdicke für drehmomentgesteuerte Stationen
- Entkoppelte Rohmaterial-Wärmezahlen machen Prototypenzertifikate für versandte Chargen ungültig
Konsistenz der Kreuzschlitzgeometrie für automatisches Hochgeschwindigkeitsfahren
Bei der manuellen Probenprüfung werden geringfügige Fehler in der Form der Kreuzaussparung toleriert. Robotermontagewerkzeuge wenden feste Drehmoment-Zeit-Profile an; Eine kleine Abmessungsdrift der Aussparung verändert die Kontaktfläche des Bohrers. Sogar Schrauben, die eine statische Sichtprüfung bestehen, führen in Produktionslinien häufig zu Cam-Out, Bit-Verschleiß und Ausschussbaugruppen.
- Periodische optische Profilabtastung der Kreuzaussparungsgeometrie während jeder Produktionskampagne
- Simulierter Drehmomentzyklustest bei der automatischen Montage unter Verwendung kundenspezifischer Schraubendreherbittypen
Wanluo Hardware führt Stichprobenprüfungen von Aussparungsprofilen durch, die über das bloße visuelle Erscheinungsbild hinausgehen, und filtert Chargen, bei denen das Risiko eines Cam-Outs bei der Robotermontage besteht, bevor sie für Exportaufträge verpackt werden.
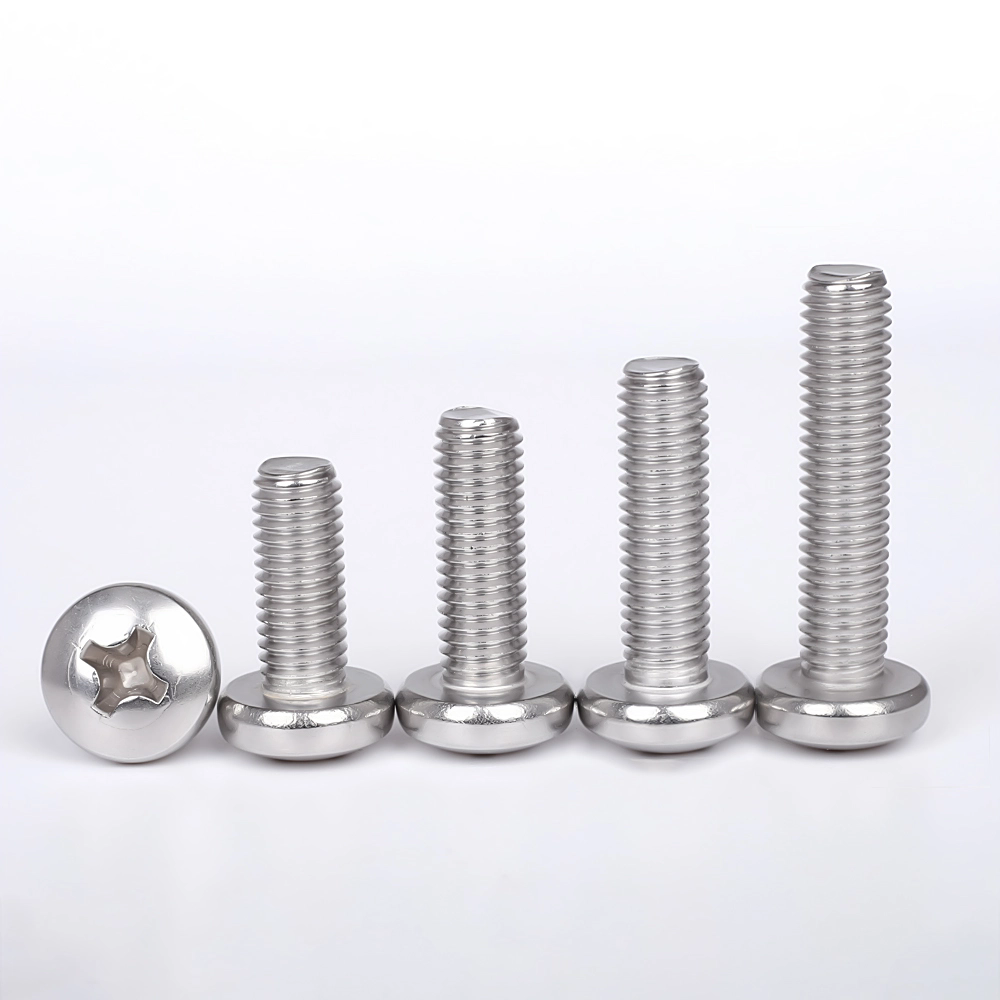
Stabilität der Gewindepassung bei fortschreitendem Werkzeugverschleiß in der Massenproduktion
Prototypenschrauben werden mit brandneuen Gewinderollbacken hergestellt. Nach Millionen von Teilezyklen verschlechtern sich die Werkzeugoberflächen allmählich. Einzelne Schraubenabmessungen liegen möglicherweise immer noch innerhalb der Zeichnungstoleranzbänder, doch kumulative Profiländerungen führen zu einem schwankenden Gewindeeingriffsverhalten.
Eine solche subtile Abweichung macht sich bei manuellen Einzelschneckenversuchen nicht bemerkbar, führt jedoch zu sporadischem Verkanten oder steifem Einpassen beim kontinuierlichen Zuführen in Gehäusegewindelöcher automatisierter Vorrichtungen.
- Implementieren Sie Auslöseschwellenwerte für das Produktionsvolumen für die Neukonditionierung von Gewinderollen
- GO-NO-GO-Messprobenentnahme kombiniert mit teilweiser Überprüfung des Gewindeprofils pro Schicht
Streuung der Beschichtungsdicke verändert die Drehmoment-/Spannungsleistung
Viele Käufer geben nur den Beschichtungstyp an, ohne die zulässige Dickenabweichung zu definieren. Unebenheiten der Zink- oder Passivierungsschicht verändern den Oberflächenreibungskoeffizienten. Auf drehmomentgesicherten Montagestationen führt ein identisches programmiertes Drehmoment zu einer sehr unterschiedlichen tatsächlichen Klemmkraft.
Einige Chargen sind am Ende unzureichend gespannt und neigen dazu, sich während des Betriebs durch Vibrationen zu lockern. Bei anderen besteht beim robotergesteuerten Anziehen die Gefahr eines Gewindestreifens, obwohl jede Schraube optisch einheitlich aussieht.
- Mehrpunkt-Beschichtungsdickenmessung für Gewindewurzeln und Übergangszonen von Kopf zu Schaft
- Validierung des Drehmoment-/Spannungsprüfstands, die die Parameter der Montagestation in der realen Produktion darstellt
Rückverfolgbarkeit von Rohmaterial-Heizchargen zur Trennung von Probennachweisen und Massengütern
Generische Materialtestberichte von Prototypenchargen können keine Massenlieferungen für industrielle OEM-Audits darstellen. Einige Lieferanten von Verbindungselementen verwenden alte Musterchargen-MTR-Dokumente für spätere Produktionsläufe wieder, ohne auf die tatsächlichen Zahlen der Stahlschmelze zu verweisen.
Bei Elektronik- und Haushaltsgeräteprojekten, die den Rückverfolgbarkeitsregeln für Komponenten unterliegen, kann diese Nichtübereinstimmung der Dokumentation die Annahme eingehender Waren durch die Qualitätssicherung blockieren, unabhängig von der mechanischen Leistung der physischen Schrauben.
- Verknüpfen Sie die Chargencodes von Fertigwaren direkt mit den entsprechenden Schmelzlosnummern des Stahlwerks
- Erstellen Sie projektspezifische englischsprachige Materialberichte, anstatt undatierte Prototypenzertifikate in Umlauf zu bringen
Verkürzte Checkliste für technische Klauseln für die Beschaffung von Verbindungselementen für automatisierte Linien
- Fügen Sie in den Bestellspezifikationen Kreuzschlitzgeometrie und simulierte Roboter-Drehmomentzyklusanforderungen hinzu
- Definieren Sie Auslöser für die Wartung von Gewindewalzwerkzeugen und Stichprobenregeln für die Gewindeüberprüfung im gemischten Modus
- Geben Sie den zulässigen Beschichtungsdickenbereich sowie die Validierung der Drehmomentspannung für drehmomentgesteuerte Montagestationen an
- Erzwingen Sie die Dokumentation von Wärmegrundstücken; Verweigern Sie die Wiederverwendung eigenständiger Prototyp-Mustermaterialberichte
Verwandte Nachrichten
- Was macht Edelstahl-T-Bolzen zu einer zuverlässigen Wahl für moderne Befestigungen?
- Wie verbessert eine Innensechskant-Kombinationsschraube die Befestigungsleistung?
- Welche Beschaffungsfehler führen zum Scheitern von Edelstahl-Drahtseilprojekten?
- Verbergen oberflächenperfekte Proben die Risiken von Conical Cap Expansion Bolt-Feldprojekten?
- Was macht einen Betonankerbolzen mit Sechskantflansch für die Zuverlässigkeit im Schwerlastbau aus?
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu.
Datenschutzrichtlinie