Nachricht

Bolzenherstellungsprozess

2026-06-16

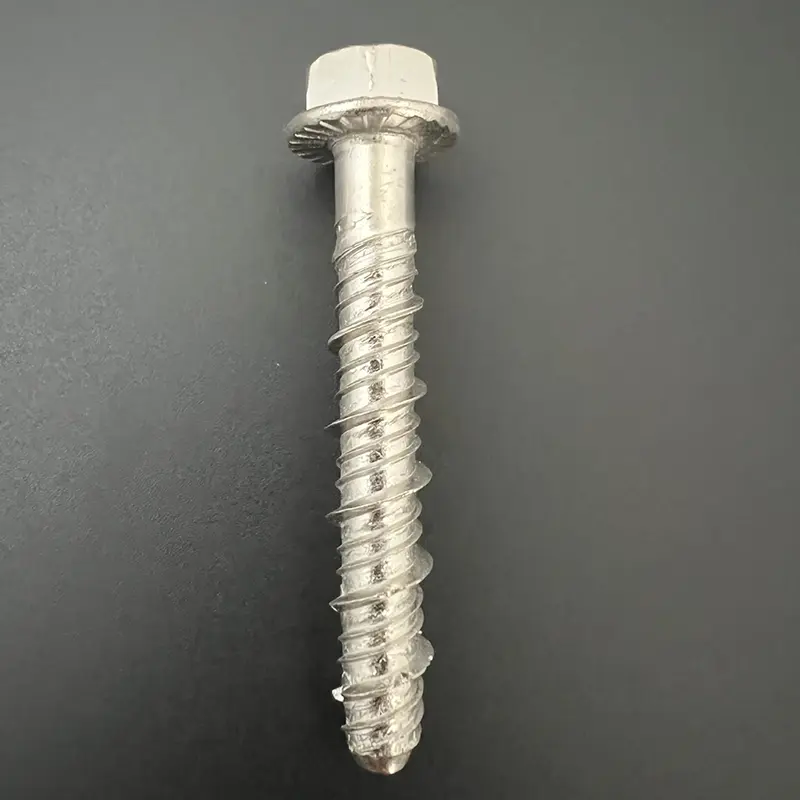
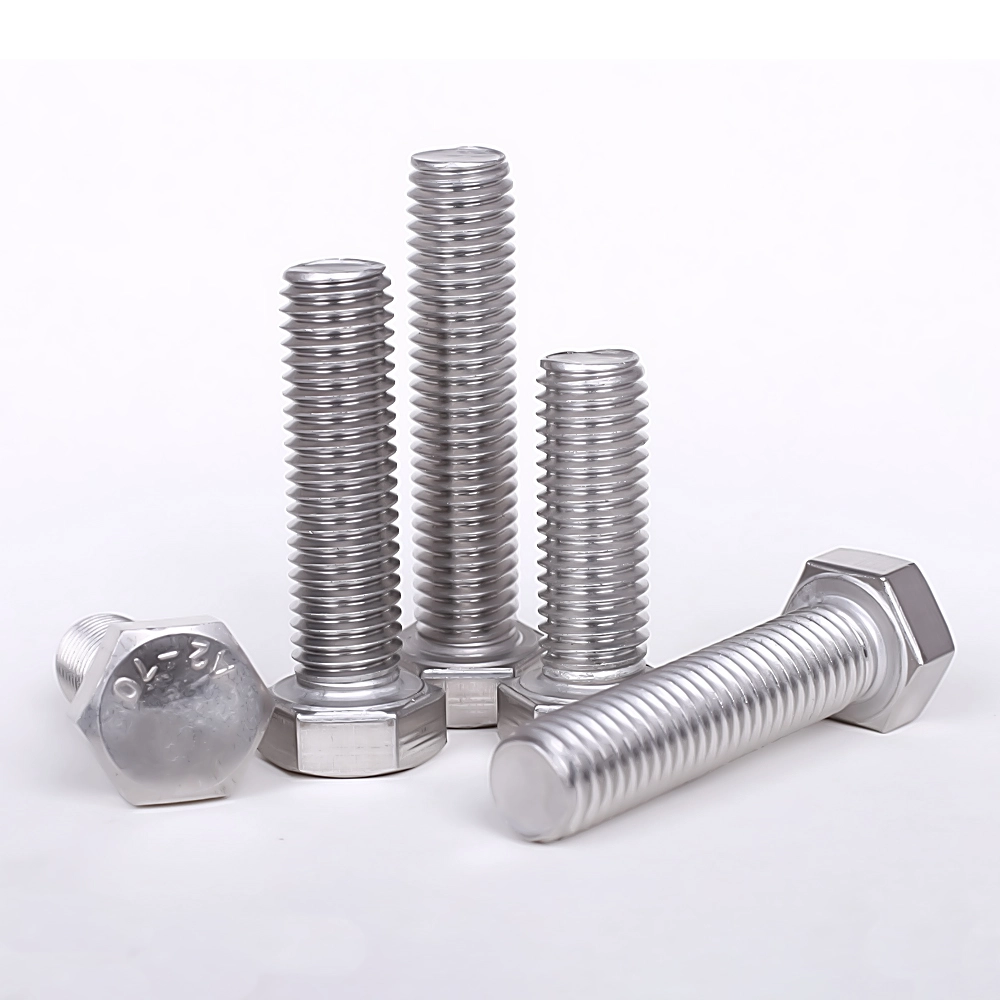
Schraubenwerden in gewöhnliche Kohlenstoffstahlschrauben, hochfeste Schrauben (Klassen 8,8, 10,9 und 12,9) und Edelstahlschrauben eingeteilt. Während die grundlegenden Herstellungsprozesse weitgehend ähnlich sind, erfordern hochfeste Schrauben einen zusätzlichen Wärmebehandlungsschritt, während Edelstahlschrauben einer Beizung und Passivierung unterzogen werden. 

I. Eingangskontrolle der Rohstoffe

Rohstoffe: Walzdraht (Rollstahl); Zu den Materialqualitäten gehören Q235, 45#, 40Cr, 35CrMo und Edelstahl 304/316.

Sichtprüfung: Auf Risse, Rost oder Oberflächenablösung prüfen.

Physikalisch-chemische Prüfung: Materialspektralanalyse, Zugfestigkeit und Härte.

Maßüberprüfung: Stellen Sie sicher, dass der Drahtdurchmesser den Spezifikationen des Bolzenrohlings entspricht.


II. Drahtziehen (Kaltziehen)

Der anfängliche Walzdrahtdurchmesser ist überdimensioniert und muss auf den Standardrohlingsdurchmesser heruntergezogen werden.

Beizen: Eintauchen in Salzsäure zur Entfernung von Oberflächenzunder und Rost.

Neutralisation, Wasserspülung und Phosphatierung: Bildung eines schmierenden Phosphatfilms auf der Oberfläche.

Verseifung: Auftragen von Schmierpulver zur Reduzierung des Verschleißes an Kaltstauchwerkzeugen.

Kaltziehen: Mehrere Ziehdurchgänge, um den Drahtdurchmesser auf die gewünschte Verarbeitungsgröße zu reduzieren.

Aufwickeln: Der Draht wird zu Spulen gewickelt, bereit zum Kaltstauchen.


III. Kaltstauchen (Kernprozess: Schraubenkopf und Schaftrohling in einem Arbeitsgang formen)

Verwendet eine Kaltstauchmaschine mit mehreren Stationen; Die Formung erfolgt durch Extrusion bei Raumtemperatur (ohne Erhitzen).

Zuführen und Schneiden: Der Drahtvorrat wird auf die erforderliche Gesamtbolzenlänge geschnitten.

Erster Stempel (Vorkopf): Erste Extrusion zur Bildung der Kopfform.

Zweiter Stempel (Endkopf): Bildet den Sechskantkopf, Rundkopf oder Flachkopf; reduziert gleichzeitig den Schaftdurchmesser und formt die Fase.

Auswurf: Erzeugt einen Bolzenrohling mit glattem Schaft (ohne Gewinde).

Fehlerkontrolle: Prüft auf Kopfrisse, außermittige Köpfe, inkonsistente Schaftlängen und Grate.


IV. Gewinderollen (Gewindebearbeitung)

Unterscheidet sich durch Gewinderollen (für hochpräzise, ​​hochfeste Schrauben) gegenüber Flachmatrizen-Gewinderollen (für Standardschrauben).

Rohling laden, positionieren und spannen.

Zwei Gewindewalzwerkzeuge rotieren gegeneinander und extrudieren Standard-Außengewinde auf den Schaft.

Prüfung der Gewindelehre (Go/No-Go): Gewährleistet die Passgenauigkeit des Gewindes.

Entgraten: Entfernen von Graten an Gewindekanten.


V. Wärmebehandlung (nur für hochfeste Werkstoffe erforderlichSchrauben, Note 4,8 und höher; optional für Standardschrauben der Güteklasse 4.8)

Zweck: Verbesserung der Festigkeit, Härte und Zähigkeit, Erreichung der Festigkeitsklassen 8,8/10,9/12,9

1. Abschrecken

In einem Siebbandofen auf 800–900 °C erhitzt, gefolgt von einer schnellen Ölabkühlung, um die Härte zu erhöhen.

2. Temperieren

Wiedererwärmt und auf mittlerer Temperatur gehalten, um innere Abschreckspannungen abzubauen und Sprödbrüche zu verhindern.

3. Kühlung und Entladung

Prüfung der Härte und Mikrostruktur nach der Wärmebehandlung; Nicht konforme Teile werden nachbearbeitet.


VI. Oberflächenbehandlung (Korrosions-/Rostschutz; Prozessauswahl je nach Anforderung)

1. Elektroverzinkung (Standardschrauben)

Entfetten → Beizen → Aktivierung → Verzinken → Passivierung (blau-weiß, irisierend, schwarz) → Versiegeln

Vorteile: Geringe Kosten; Nachteile: Anfällig für Wasserstoffversprödung bei hohen Temperaturen; Elektroverzinkung ist für hochfeste 10,9/12,9-Schrauben verboten.

2. Feuerverzinkung (Energieindustrie und Hochleistungsschrauben für den Außenbereich)

Beizen und Flussmittel → Hochtemperatur-Zinktauchen; dicke Beschichtung, ausgezeichnete Korrosionsbeständigkeit; Gewinde erfordern eine Nachreinigung.

3. Dacromet / Geomet (Für hochfeste Schrauben)

Keine Wasserstoffversprödung; überlegene Rostbeständigkeit im Vergleich zur Verzinkung; salzsprühbeständig; Mainstream-Wahl für neue Energie- und Automobilkomponenten mit hoher Festigkeit.

4. Schwärzen / Bläuen (kostengünstige Innenschrauben)

Alkalische Oxidation; nur kurzfristiger Rostschutz; keine Beschichtungsschicht.

5. Edelstahlspezifisch: Beizen und Passivieren

Entfernt Bearbeitungsablagerungen/Oxide; erhöht die Rostbeständigkeit von Edelstahl.


VII. Vollständige Inspektion und Sortierung

Sichtprüfung (100 %): Risse, Dellen, Grate, Abblättern der Beschichtung.

Maßprüfung: Gesamtlänge, Schlüsselweite des Sechskants, Dicke, Gewindeaußendurchmesser.

Mechanische Stichprobenprüfungen: Zugfestigkeit, Streckgrenze, Härte, Drehmomentprüfung.

Optische Sortiermaschine: Automatische Sortierung zur Ausschleusung fehlerhafter Teile.

VIII. Wasserstoffentlastungsbacken (obligatorisch für verzinkte hochfeste Schrauben)

Innerhalb von 24 Stunden nach dem Galvanisieren 2–4 Stunden lang bei 200–230 °C gebacken, um Wasserstoffversprödung zu verhindern und spannungsbedingte Brüche zu verhindern.


IX. Verpackung und Lagerung

Verpackt nach Spezifikation und Qualität; gekennzeichnet (Spezifikation, Festigkeit, Material, Chargennummer). Feuchtigkeitsbeständige Verpackung; Lagerung und Versand.


Verwandte Nachrichten
X
Wir verwenden Cookies, um Ihnen ein besseres Surferlebnis zu bieten, den Website-Verkehr zu analysieren und Inhalte zu personalisieren. Durch die Nutzung dieser Website stimmen Sie der Verwendung von Cookies zu. Datenschutzrichtlinie